İleri Mühendislik üretim yaklaşımı; konveyör ve konveyör rulosu imalatında proje verilerinin doğru değerlendirilmesi, uygun malzemenin seçilmesi ve kritik ölçülerin kontrollü şekilde uygulanmasına dayanır. Standart ürünlerin yanında projeye özel rulolu konveyörler, özel ölçülü rulolar ve hat içi transfer çözümleri üretiyoruz.
Üretim Süreci Nasıl Başlar?
İmalat öncesinde teknik ölçüler ve kullanım şartları netleştirilir. Ürün ağırlığı, çalışma genişliği, konveyör boyu, hız, rulo aralığı ve ortam şartları tasarım kararlarını belirler. Mevcut bir sistem için yedek rulo üretilecekse numune rulo veya detaylı ölçü çizimi üzerinden çalışılabilir.
Teknik Resim ve Ölçülendirme
Özel projelerde ana ölçüler teknik çizim üzerinde kontrol edilir. Rulo boyları, şase kesitleri, motor konumu, ayak aralıkları ve bağlantı detayları imalat öncesinde netleştirilir. Seri üretimde ölçülerin tekrar edilebilir olması için kritik noktalar kayıt altına alınır.
Konveyör Rulosu Üretimi
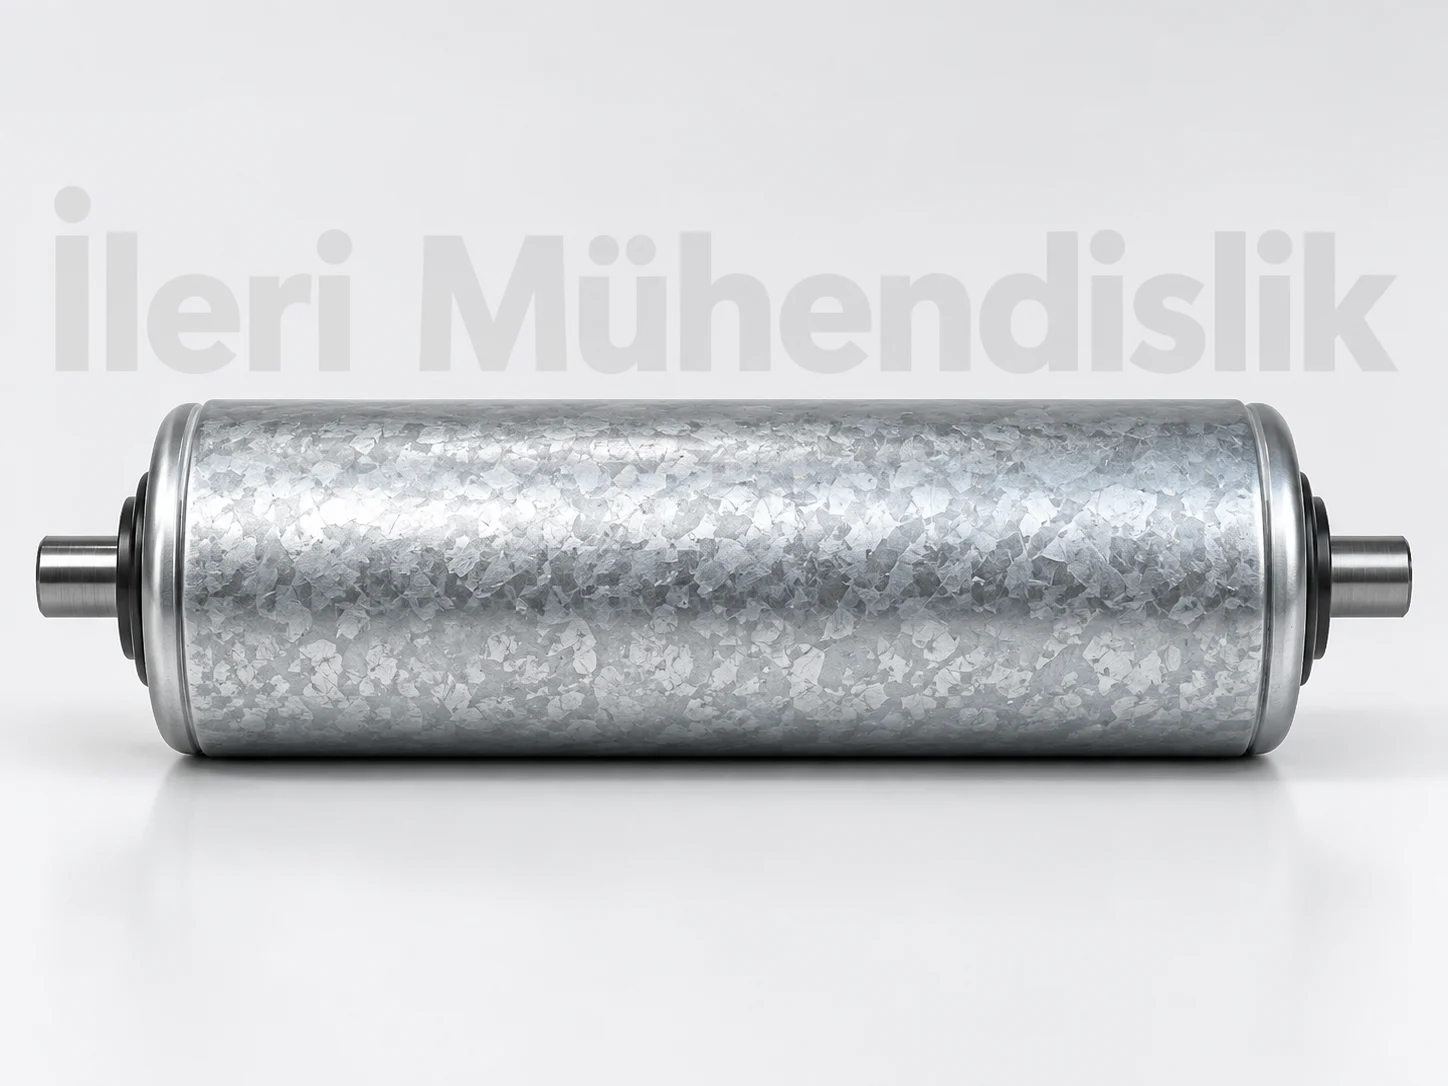
Avare, zincir dişli, Poly-V, O-Ring, konik, galvaniz, paslanmaz, alüminyum, PVC ve kaplı rulo çeşitleri proje ölçülerine göre hazırlanabilir. Rulonun dış çapı ve et kalınlığı yalnızca ürün ağırlığına göre değil, çalışma genişliği ve rulo başına düşen yükle birlikte değerlendirilir.
Rulo Borusu ve Mil
Rulo borusu dış çapı ve et kalınlığı yük ile çalışma genişliğine göre seçilir. Mil çapı ise rulo yükünü güvenli şekilde şaseye aktaracak şekilde belirlenir. Uzun rulolarda mil sehimi ve rulman hizası özellikle önemlidir.
Rulman ve Kapak Montajı
Rulmanların eksen kaçıklığı olmadan çalışması gerekir. Plastik veya metal kapaklar boruya düzgün oturmalı ve mil-rulman uyumu kontrol edilmelidir. Tozlu veya nemli ortamda uygun sızdırmazlık yapısı tercih edilmelidir.
Şase İmalatı
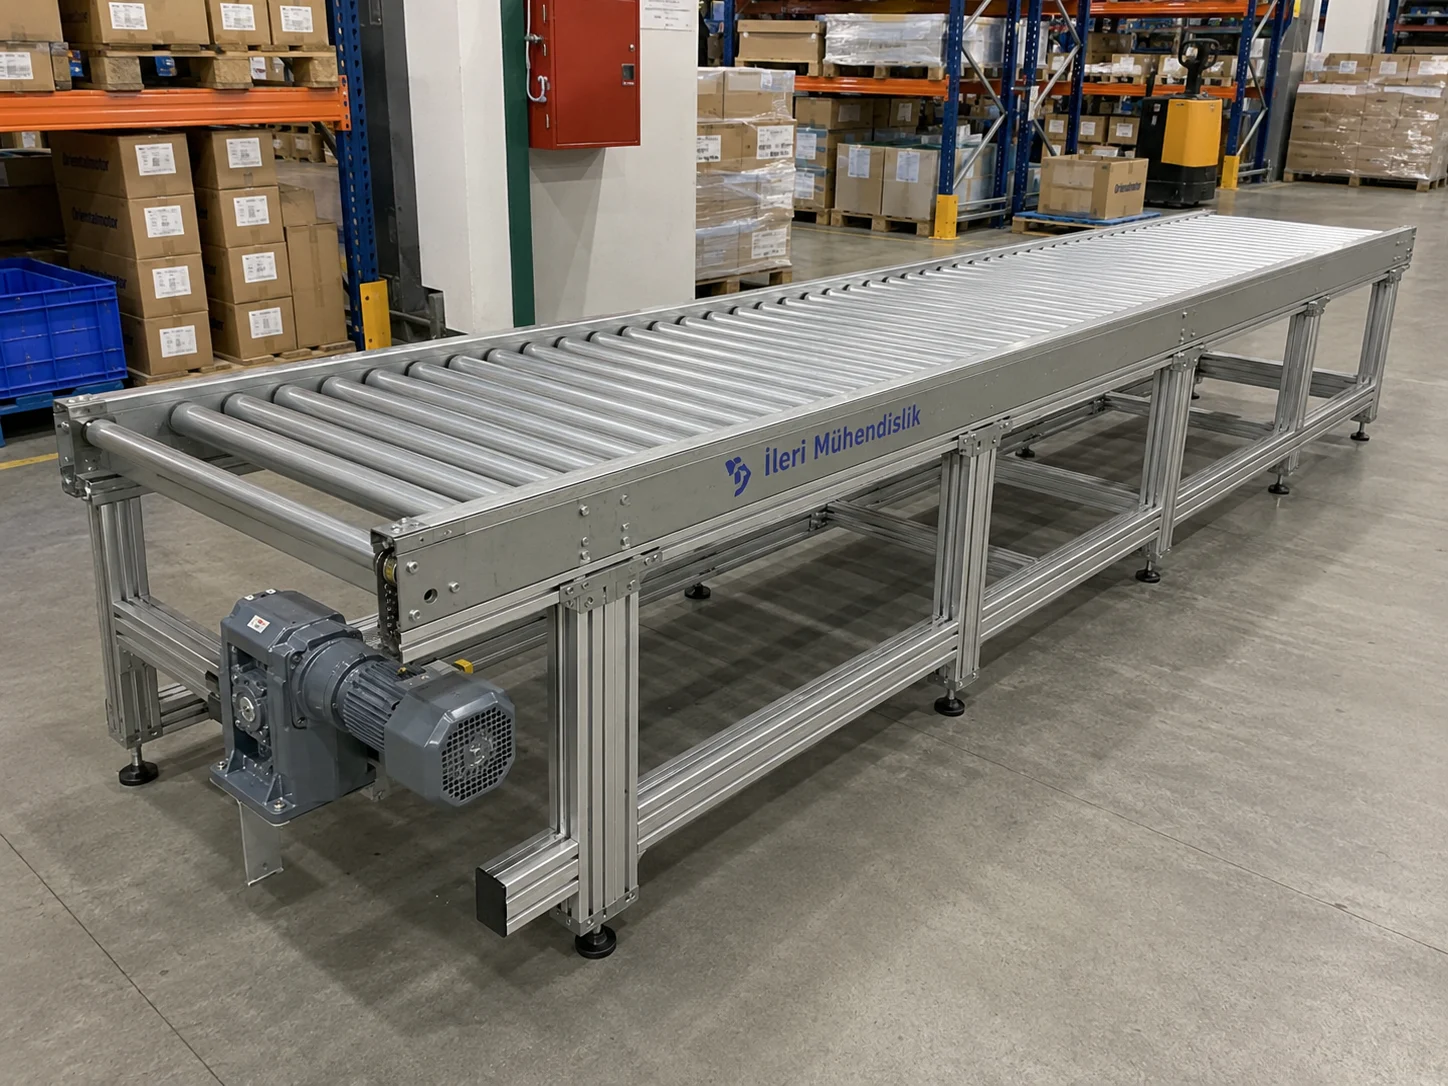
Rulolu konveyör şaseleri boyalı çelik, galvaniz, paslanmaz veya alüminyum profil olarak üretilebilir. Kaynaklı şaselerde doğrultu, paralellik ve ayak seviyeleri önemlidir. Uzun sistemlerde şase sehimi ve ara destek ihtiyacı proje yüküne göre kontrol edilir.
Kaynak ve Birleştirme
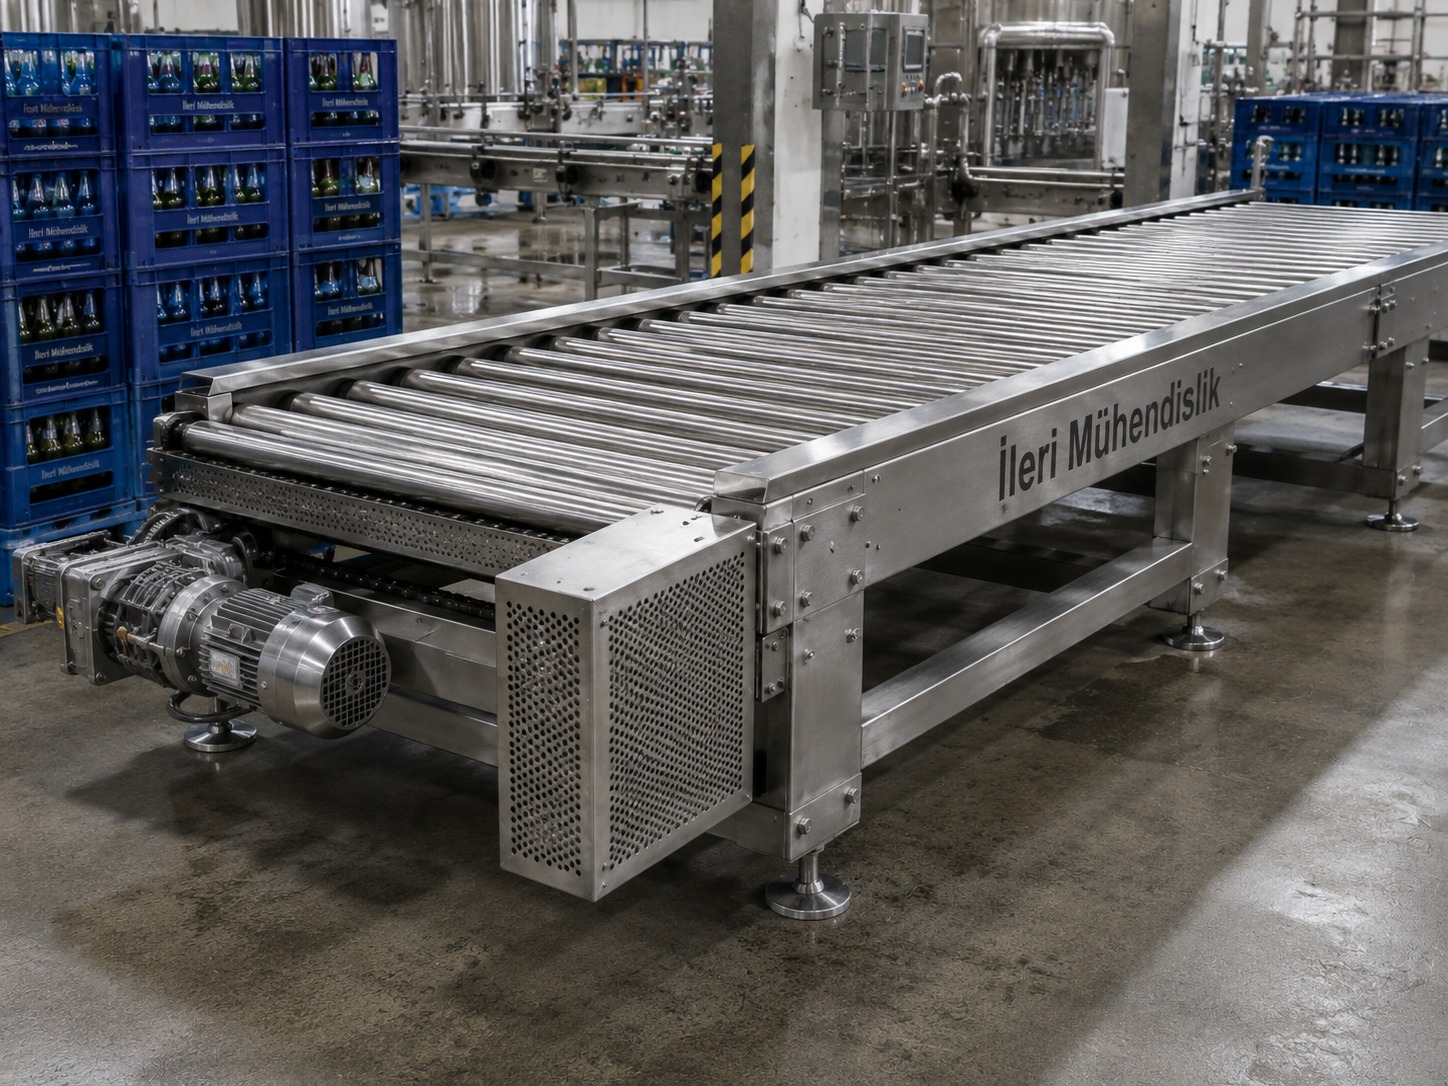
Malzemeye ve projeye göre uygun kaynak yöntemi seçilir. Kaynak sonrasında şase ölçüsü ve rulo yataklarının paralelliği tekrar kontrol edilmelidir. Paslanmaz imalatta kaynak bölgelerinin yüzey temizliği ve istenen finisaj ayrıca önem taşır.
Yüzey İşlemleri
Çelik şaselerde boya, galvanizli parçalarda kaplama, paslanmaz yüzeylerde ise kullanım alanına uygun yüzey işlemi uygulanabilir. Yüzey işlemi hem görünüm hem de korozyon dayanımı açısından önemlidir.
Motor ve Redüktör Montajı
Tahrik sistemi proje hızına ve yüküne göre seçilir. Motor-redüktör bağlantıları, zincir veya kayış hizası ve koruyucu muhafazalar montaj sırasında kontrol edilir. Tam yük altında kalkış koşulu gerekiyorsa çıkış torku ayrıca değerlendirilir.
Elektrik ve Sensör Montajı
Projeye göre acil stop, fotosel, pano, frekans invertörü ve PLC gibi ekipmanlar sisteme entegre edilebilir. Kablo güzergâhları mekanik hareketli bölgelerden uzak ve bakım yapılabilir şekilde planlanmalıdır.
Montaj Öncesi Kontrol
Ruloların serbest dönmesi, şase ölçüleri, ayak seviyeleri, tahrik gerginliği ve elektrik bağlantıları kontrol edilerek sistem teste hazırlanır. Parçalı sevk edilecek konveyörlerde saha montaj noktaları işaretlenebilir.
Test Süreci
Konveyör önce boşta, ardından mümkünse ürün veya eşdeğer yük ile çalıştırılır. Ses, titreşim, ürün akışı, motor sıcaklığı ve sensör fonksiyonları gözlenir. Özel ürünlerde numune ile test, tasarım doğrulamasını önemli ölçüde kolaylaştırır.
Özel Üretim ve Revizyon
Standart ölçülerin dışında özel rulo çapı, şase yüksekliği, dönüş, transfer veya sensörlü sistemler müşteri prosesine göre geliştirilebilir. Mevcut sistemlerde uzatma, kısaltma, rulo değişimi veya tahrik revizyonu da değerlendirilebilir.
Tekrarlanabilir Kalite
Seri rulo üretimlerinde ölçülerin birbirine yakın olması, aynı konveyörde sorunsuz çalışma açısından önemlidir. Fikstür ve ölçü kontrolü üretim tekrarlanabilirliğini artırır. Kritik ölçülerde kayıtlı kontrol yaklaşımı sonraki siparişlerin aynı standartta hazırlanmasını kolaylaştırır.
Üretimden Teslimata
İmalat, kontrol, paketleme ve sevkiyat adımları proje kapsamına göre planlanır. Saha montajı gerekiyorsa teslimat programı buna göre hazırlanır ve mevcut üretim hattındaki duruş süresi mümkün olduğunca azaltılmaya çalışılır.