Konveyör teslimat ve montaj süreci, imalatın tamamlanmasından sonra paketleme, sevkiyat, saha yerleşimi, mekanik montaj ve gerektiğinde devreye alma adımlarını kapsar. Büyük veya çok parçalı sistemlerde doğru lojistik planlama, ürünün sahada hızlı ve güvenli kurulması açısından önemlidir.
Teslimat Öncesi Kontrol
Sevkiyat öncesinde ana ölçüler, rulo dönüşleri, motor-redüktör montajı ve proje kapsamındaki sensör-ekipmanlar kontrol edilir. Sistem parçalı gönderilecekse modül bağlantı noktaları işaretlenebilir ve saha montaj sırası önceden planlanabilir.
Paketleme
Ruloların ve şasenin nakliye sırasında çizilmemesi veya darbe almaması için uygun ambalajlama yapılmalıdır. Paslanmaz yüzeyler, sensörler ve elektrik ekipmanları ayrıca korunmalıdır. Hareketli parçaların sevkiyat sırasında boşluk yapmaması için gerektiğinde geçici sabitleme uygulanabilir.
Nakliye Planlaması
Konveyör boyu, genişliği ve toplam ağırlığına göre uygun araç seçilir. Uzun sistemlerin tek parça taşınması mümkün değilse modüler sevkiyat planlanabilir. Saha giriş ölçüleri, kapı genişliği ve vinç-forklift erişimi önceden kontrol edilmelidir.
Saha Hazırlığı
Montajdan önce zemin, elektrik beslemesi, mevcut makinelerin konumu ve çalışma alanı hazır olmalıdır. Zemindeki kot farkları ayarlı ayaklarla belirli ölçüde karşılanabilir. Ankraj yapılacaksa zeminin uygunluğu ayrıca değerlendirilmelidir.
Mekanik Montaj
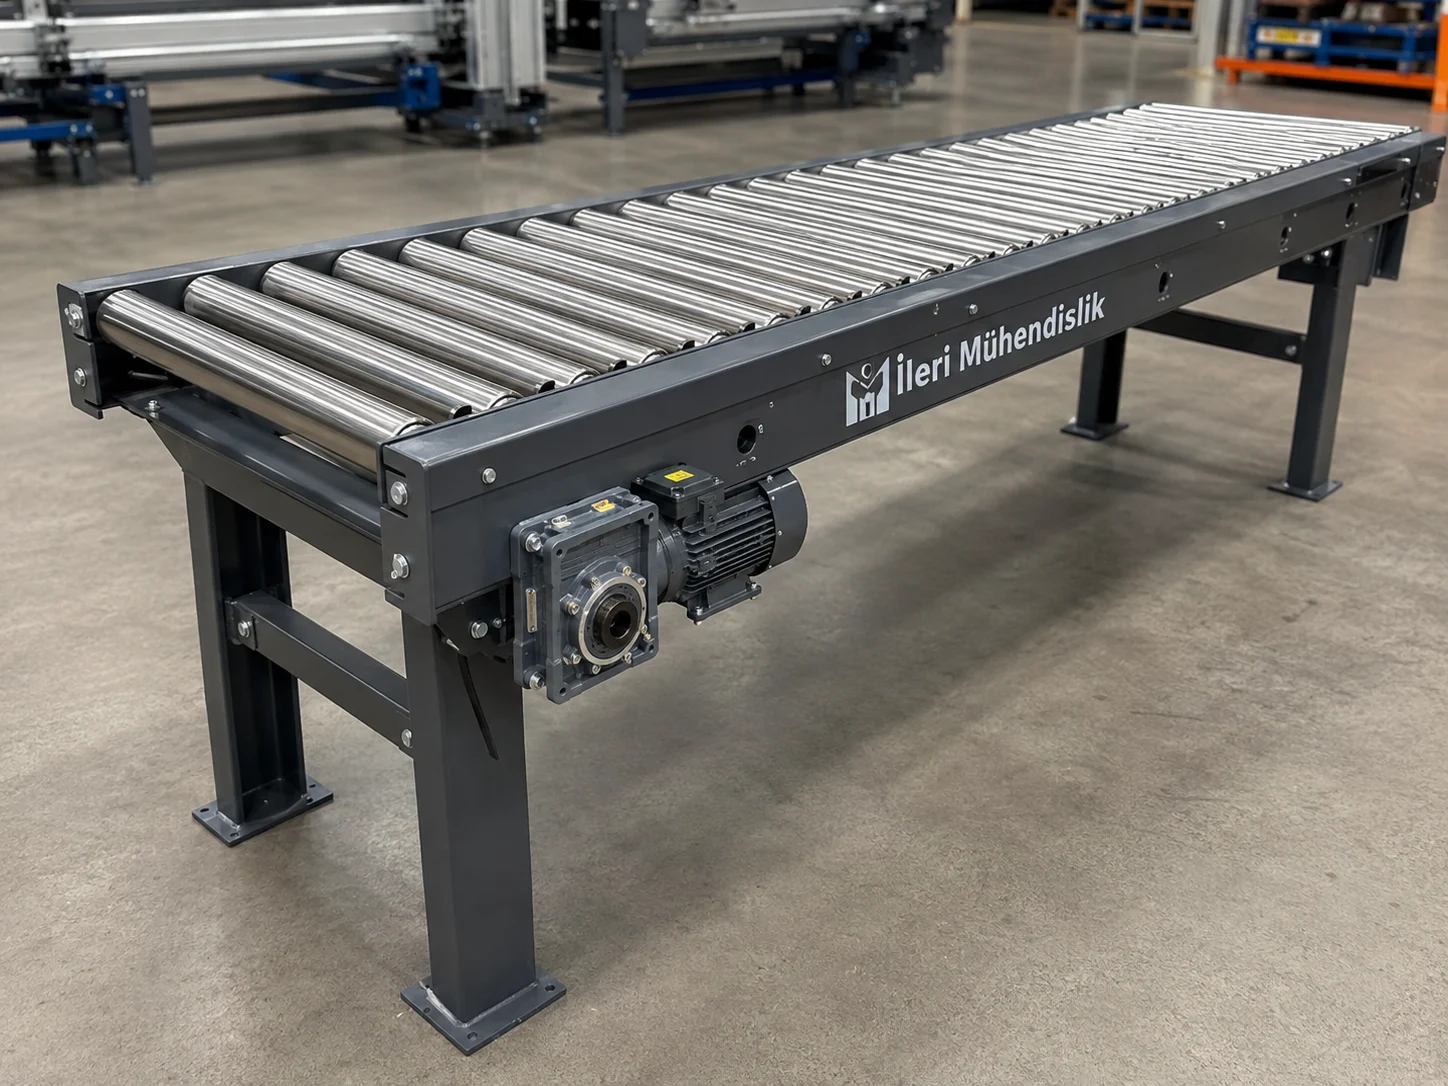
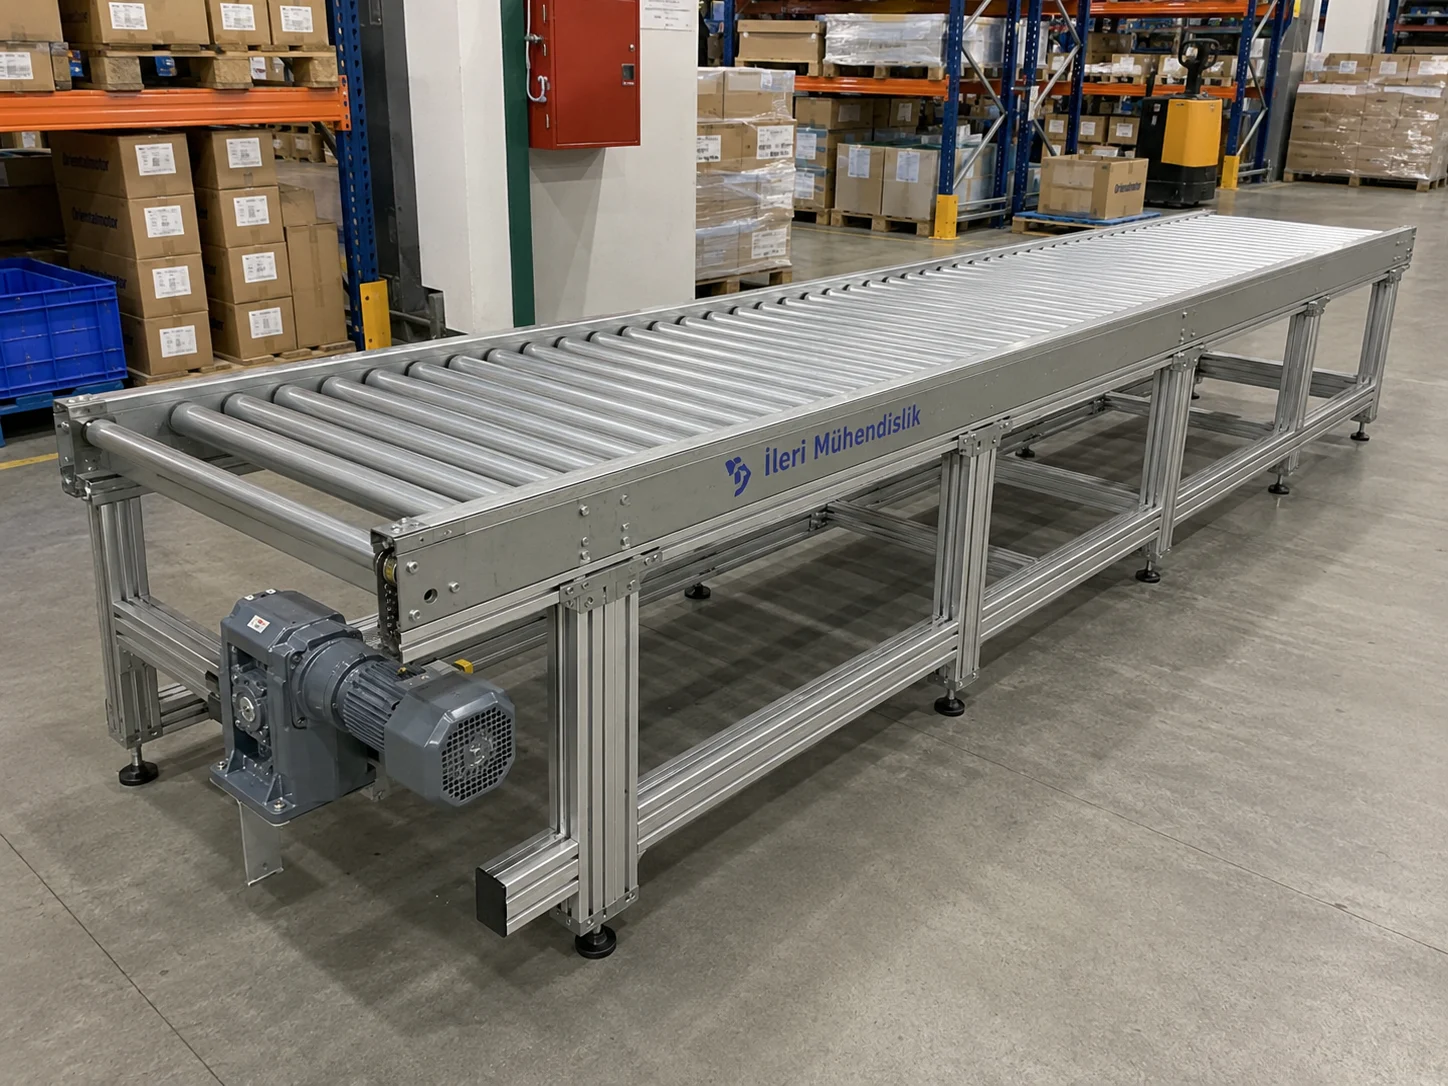
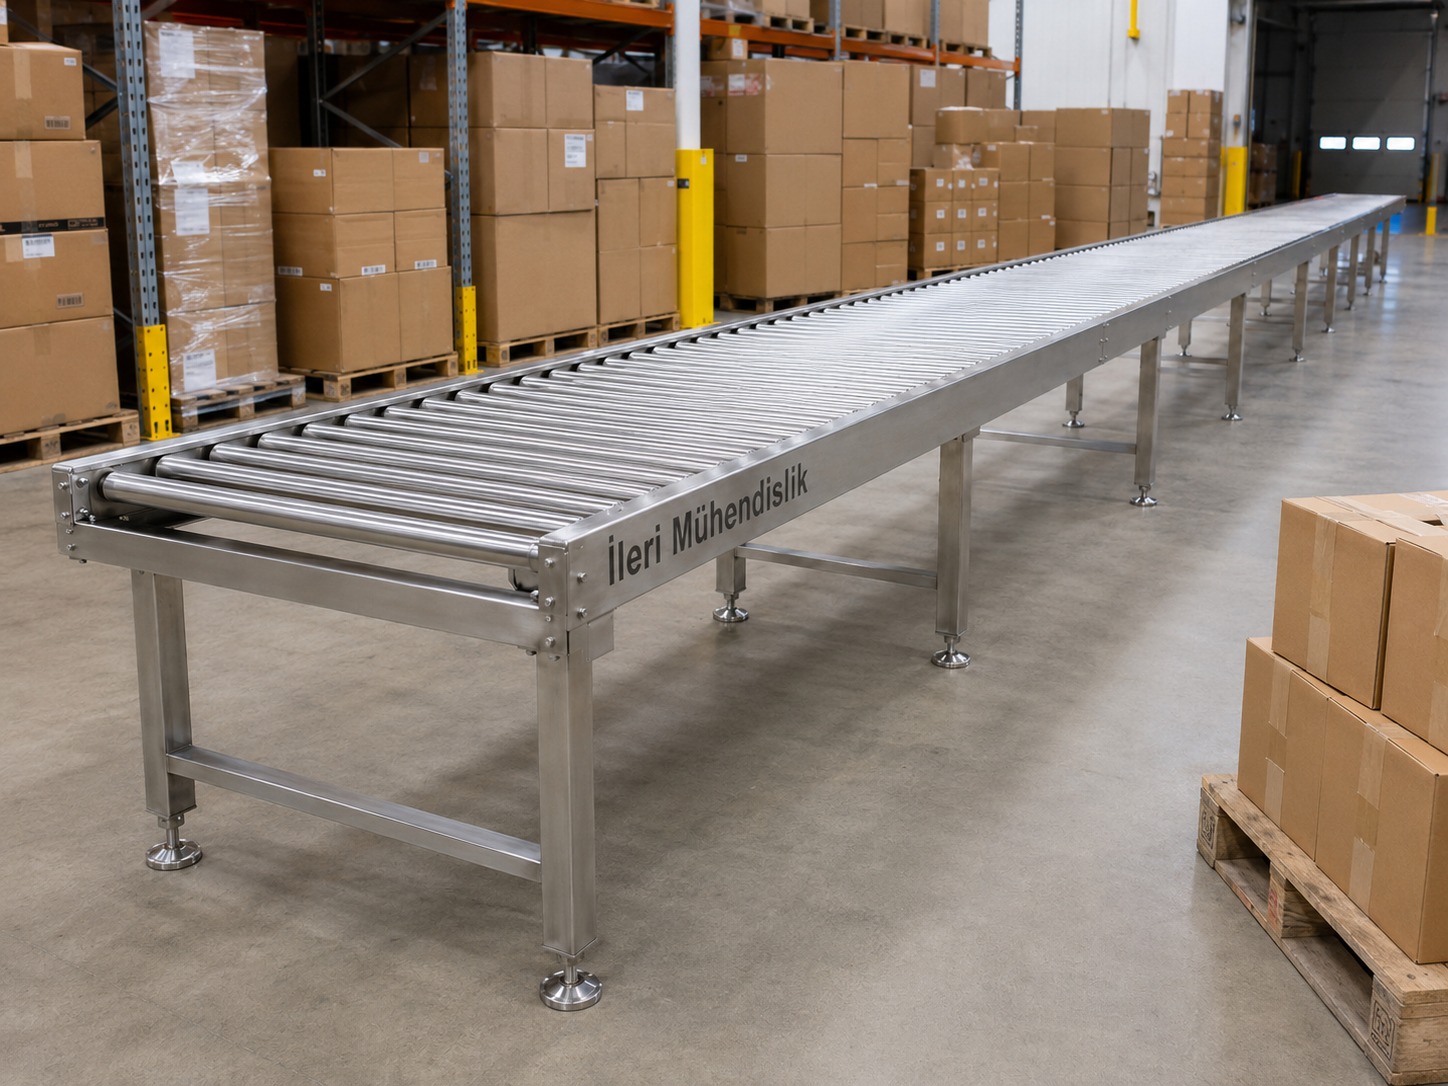
Konveyör modülleri birleştirilir, ayaklar seviyeye alınır ve gerekli ankrajlar yapılır. Ruloların aynı üst seviyede olması ve modüller arası geçişte ürün takılmaması kontrol edilir. Dönüşlü ve transferli sistemlerde merkez hizası özellikle önemlidir.
Motor ve Tahrik Bağlantıları
Zincir, Poly-V veya O-Ring aktarımı montaj sırasında uygun gerginlikte ayarlanır. Motor-redüktör bağlantıları ve koruyucu muhafazalar kontrol edilir. Zincir tahrikte dişlilerin aynı düzlemde olması rulman ve zincir ömrü açısından önemlidir.
Elektrik Bağlantısı
Motor, sensör, acil stop ve pano bağlantıları proje kapsamına göre yapılır. Saha elektrik beslemesinin doğru gerilim ve koruma şartlarını sağlaması gerekir. Kablo güzergâhları hareketli mekanik bölgelerden uzak tutulmalıdır.
Seviye ve Hizalama
Uzun konveyörlerde modüllerin aynı hat üzerinde olması önemlidir. Hizalama bozukluğu ürünün yana çekmesine, rulo ve tahrik elemanlarının zorlanmasına neden olabilir. Bu nedenle montaj sırasında hem yatay hem düşey seviye kontrol edilir.
Devreye Alma
Sistem önce boşta çalıştırılır. Daha sonra ürün veya eşdeğer yük ile test edilerek hız, sensörler, stoperler ve ürün geçişleri kontrol edilir. Motor akımı, anormal ses ve titreşim de gözlenebilir.
Operatör Bilgilendirmesi
Temel çalıştırma, acil durdurma ve günlük kontrol noktaları operatöre aktarılabilir. Bakım gerektiren zincir, kayış ve rulman bölgeleri gösterilir. Kullanıcının hangi parçaları kendi bakım ekibiyle değiştirebileceği netleştirilir.
Mevcut Makineye Entegrasyon
Konveyör başka bir makinenin giriş veya çıkışına bağlanıyorsa yükseklik, hız ve ürün teslim noktası sahada yeniden kontrol edilir. Küçük tolerans farkları ayar elemanlarıyla giderilebilir.
Montaj Sonrası Kontrol
Civatalar, koruyucular, ayaklar, kablo bağlantıları ve acil stoplar son kez kontrol edilmelidir. Sistem yük altında anormal ses veya titreşim açısından gözlenir. Ürün akışı sorunsuzsa montaj tamamlanır.
Montaj Süresini Neler Etkiler?
Hat uzunluğu, modül sayısı, ankraj ihtiyacı, elektrik kapsamı, saha erişimi ve mevcut üretim hattında çalışma zorunluluğu montaj süresini etkiler. Çalışan tesiste montaj yapılacaksa üretim duruş planı önceden belirlenmelidir.
Teslimat Kapsamı Net Olmalı
Teklif aşamasında nakliye, saha indirme, mekanik montaj, elektrik bağlantısı, devreye alma ve operatör bilgilendirmesinin dahil olup olmadığı açıkça belirtilmelidir. Böylece proje sonunda kapsam farklılığı yaşanmaz.